Krucha warstwa biała niszczy matryce kuźnicze! Azotowanie plazmowe z aktywnym ekranem (ASPN) potraja żywotność gniazd

Krucha warstwa biała niszczy matryce kuźnicze! Azotowanie plazmowe z aktywnym ekranem (ASPN) potraja żywotność gniazd
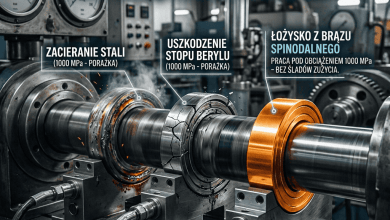
Konwencjonalne azotowanie matryc ze stali W300/W360 generuje wyładowania łukowe na ostrych krawędziach i tworzy kruchą podpowierzchniową warstwę azotków. Technologia ASPN eliminuje bezpośrednie bombardowanie jonowe, potrajając liczbę odkuwek przed regeneracją gniazda.
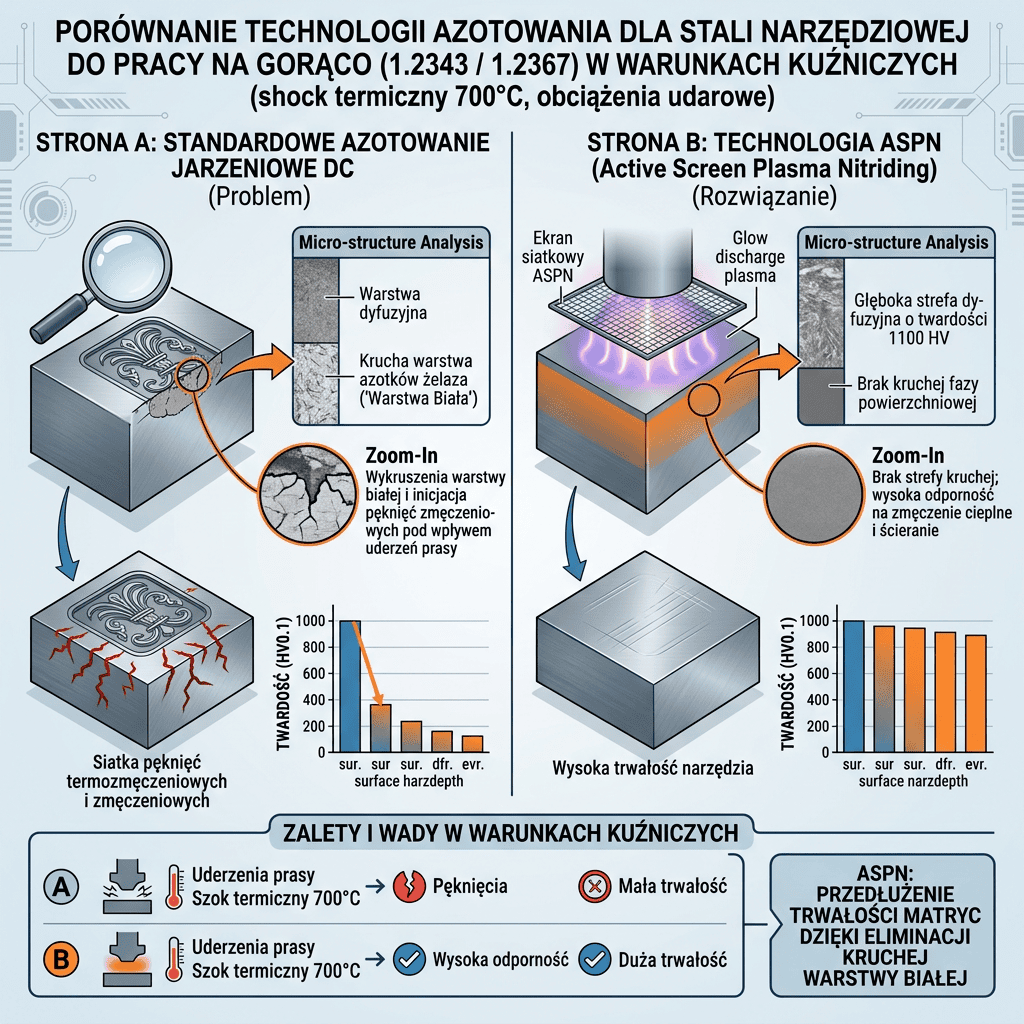
W procesach kucia matrycowego na gorąco powierzchnia gniazda styka się ze stalą rozgrzaną do 1150°C pod naciskami przekraczającymi 800 MPa, a następnie jest gwałtownie chłodzona emulsją grafitową. Klasyczne azotowanie gazowe lub jarzeniowe DC ma na celu podniesienie twardości powierzchniowej. Jednak bezpośredni kontakt wyładowania jarzeniowego z detalem generuje tzw. efekt katody wnękowej (Hollow Cathode Effect) w głębokich rowkach grawury oraz przegrzewa ostre promienie matrycy.
Bezpośrednie bombardowanie jonami azotu tworzy na powierzchni tzw. warstwę związków (Compound Layer / White Layer) złożoną z faz ε-Fe2-3N oraz γ’-Fe4N o grubości 5–15 μm. Warstwa ta jest skrajnie krucha. Podczas pierwszych uderzeń prasy kowalskiej ulega mikro-spękaniom, inicjując siatkę pęknięć cieplnych (Heat Checking), która degraduje detal.
W technologii Active Screen detal umieszczony jest na potencjale pływającym (Floating Potential), a wyładowanie jarzeniowe zapala się na metalowej siatce otaczającej wsad. Na powierzchnię matrycy trafiają wyłącznie obojętne rodniki azotowe i drobinki FeN rozpylone z ekranu. Powstaje głęboka, plastyczna strefa dyfuzyjna bez kruchej warstwy białej.
Metalurgia Warstwy Dyfuzyjnej: Odporność na Ścieranie w 650°C
Strefa dyfuzyjna uzyskana w procesie ASPN w stali 1.2343 (X37CrMoV5-1) osiąga twardość 1050–1150 HV0.1 na głębokości do 0,25 mm, zachowując płynny gradient twardości przechodzący w rdzeń (ok. 48–50 HRC). Brak karbów strukturalnych zapobiega mikrowykruszeniom krawędzi formujących. W testach przemysłowych matryce do kucia korbowodów pracujące w technologii ASPN wykonały 24 500 odkuwek przed pierwszą regeneracją, wobec zaledwie 8 200 odkuwek dla matryc azotowanych tradycyjnie.
Dostawcy Pieców Przemysłowych ASPN
Austriacki pionier generatorów plazmowych z aktywnym ekranem, umożliwiający jednoczesne azotowanie i bezudarowe nanoszenie powłok DLC.
Globalna sieć hartowni usługowych oferująca termochemiczną obróbkę matryc wielkotonażowych z pełną kontrolą warstwy azotków.
Wielkogabarytowe komory próżniowe z niezależnie grzanym ekranem siatkowym, eliminujące gradienty temperatur we wsadach do 5 ton.
| Cecha Powierzchni | Azotowanie Gazowe Klasyczne | Azotowanie Jarzeniowe DC | Azotowanie Aktywnym Ekranem (ASPN) |
|---|---|---|---|
| Grubość warstwy białej (ε + γ’) | 10 – 25 μm (Bardzo krucha) | 5 – 12 μm (Ryzyko pęknięć) | 0,0 μm (Całkowicie wyeliminowana) |
| Równomierność w otworach i rowkach | Zmienna (Spadek aktywności) | Niejednorodna (Efekt katody wnękowej) | 100% jednorodna w całym gnieździe |
| Mikro-chropowatość po procesie | Wymaga polerowania | Erozja powierzchniowa | Brak zmian (Zachowany stan polerki) |
| Średnia trwałość matrycy kowalskiej | Ok. 6 000 odkuwek | Ok. 8 200 odkuwek | > 24 000 odkuwek (+290%) |
Initiate Your Polish Market Expansion Today
Explore our portal ecosystem or schedule an introductory strategic session to review custom Value-Added Distribution (VAD) representation, technical feature roadmaps, and B2B exposure packages for your hardware line. Gain immediate access to 300,000+ monthly Polish engineers, plant managers, and procurement leaders.
Explore Portal: https://integratorprzemyslowy.eu

Author: INTEGRATORPRZEMYSŁOWY.PL